

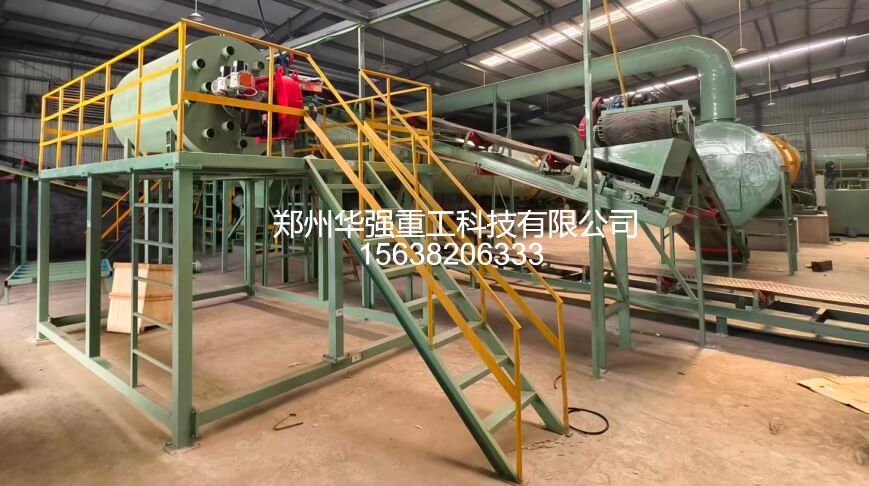
一条完整的有机肥生产线,通常包括发酵、粉碎、配料、造粒、烘干、冷却、筛分、包装这几个环节。原料进厂后先进入发酵系统,通过翻抛机定期翻堆充分腐熟,再经过粉碎机打散,按配方进入配料系统称重混合,接着进入造粒机成型,湿颗粒经过烘干机脱水、冷却机降温,筛分出合格颗粒,包装入库。
自动化不是把设备简单连在一起,而是要让整条线协同运行。现在的有机肥生产线一般会配一套控制系统,把输送、称重、温控、转速这些参数集中管理。操作人员在中控室就能看到整条线的运行状态,物料走到哪一步、温度多少、含水量多少,都实时显示,以前靠人工盯、靠经验调的情况逐渐被标准化的自动控制取代。
自动化带来的好处很直接。一是用工减少,原来一条线可能需要七八个人,自动化后两三个人就能盯下来;二是质量更稳定,这些环节由设备按设定参数执行,颗粒均匀度和含水率更可控;三是产能更连续,设备可以全天候运转,避免人工换班带来的停顿。
设备选型是产线建设的关键。首先要看原料,鸡粪、猪粪、牛粪还是秸秆、污泥、菌菇渣,不同原料的含水量和纤维含量差别很大,对发酵和粉碎设备的要求也不一样。其次看产能,年产一万吨、五万吨还是十万吨,配套设备规格完全不同,选小了产能跟不上,选大了投资浪费。再次看场地,厂房高度、长度决定设备怎么布局,翻抛机选槽式、链板式还是履带式,要结合场地条件来定。
选购有机肥设备时,建议多看几个厂家的实际运行案例,重点考察设备材质、电机配置、易损件耐用度,以及厂家能否提供安装调试和售后支持。设备再先进,售后跟不上,后期维修就是麻烦事。
以一条年产三万吨的有机肥生产线为例,实现自动化运行后,从投料到出包装袋,整条线基本可以做到连续化生产。相比传统人工操作,人工成本能省下一部分,产品合格率明显提高,综合算下来,回本周期会缩短不少。
有机肥行业正从粗放加工走向标准化生产,自动化生产线是很多厂家升级的方向。把有机肥设备选对、配齐、调好,才能真正把自动化跑起来。华强重工长期专注有机肥生产线与有机肥设备的研发制造,服务过众多养殖场和肥料厂家,如果大家在产线规划上有疑问,欢迎结合实际原料和产能来沟通。
 欢迎您来到郑州华强重工科技有限公司!


