

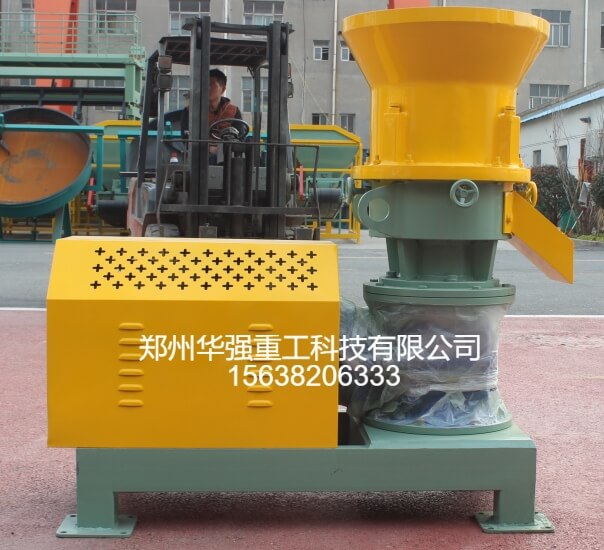
在整套有机肥设备中,平模挤压造粒机凭借结构简单、适应性强、投资成本适中的特点,深受中小型有机肥加工厂青睐。它可以把发酵腐熟后的鸡粪、羊粪、牛粪、秸秆、腐殖酸等原料挤压成型,生产圆柱状有机肥颗粒。想要颗粒成型好、不易碎、产量稳定,并不是开机就能生产,从前期原料配比,到中间调试,再到出料管控,每一步操作都有规范,任何一个环节出错,都会出现颗粒松散、裂纹、堵模、不成粒等问题。
第一步,做好原料配比与预处理,这是造粒成功的基础。发酵完成的粪肥原料不能直接送入造粒机,首先要把控配比。主原料以腐熟畜禽粪便为主,可搭配秸秆粉、蘑菇渣、腐殖酸、菌剂、微量元素辅料,根据成品肥效需求调整比例。配比完成后,要经过粉碎、筛分工序,把大块硬结物料筛除,原料细度建议控制在0.8–1.5毫米左右,大块杂质、石块、金属杂物必须清理干净,硬物进入模孔极易压坏压轮和平模,造成有机肥设备损坏。
原料含水率是重中之重,平模挤压造粒合适含水率一般在20%–28%。水分过高,颗粒容易粘连、成团,出料不成型;水分太低,物料缺少粘结性,挤压出来松散易碎,成品粉料多。水分偏高可以摊开晾晒或者回料掺干粉调节;水分偏低,可少量均匀喷淋清水,再送入搅拌机充分混合,保证整批物料干湿均匀。
第二步,开机前检查与空机试运行。正式投料前,属于有机肥设备常规检查:查看平模、压轮磨损情况,紧固件有无松动,压轮间隙是否合适;检查润滑点位加注润滑油,清理模孔内残留旧料;确认电机、线路、除尘装置正常。完成检查后,空载启动设备,空转3–5分钟,观察运转有没有异响、抖动,确认设备运转平稳,再准备进料,严禁带料启动,防止负载过大烧电机。
第三步,匀速进料,动态调试造粒状态。进料讲究均匀连续,切忌忽快忽慢,搭配喂料螺旋匀速送料。物料进入模腔后,依靠压轮挤压,从平模模孔挤出成型。操作人员要持续观察挤出颗粒状态:颗粒饱满紧实、断粒均匀就是理想状态;如果颗粒偏碎,适当调高物料水分或微调压轮间隙;如果颗粒粘连、长条不断,说明水分超标或者进料量过大,及时降速、调整含水率。
第四步,出料管控、筛分与回料处理。挤出的颗粒会自然断落,从出料口排出。出料口配套筛分设备,把成品颗粒和粉料、长条料分离。筛出来的粉料和不合格料不要丢弃,可以返回前端搅拌机重新配比造粒,提高原料利用率。出料过程中,定时抽检颗粒硬度、粒径,做好记录,一旦状态变差,立刻溯源,排查水分、进料速度、压轮磨损问题。
第五步,规范停机和日常保养。停止进料后,让设备继续运转一段时间,把模腔内剩余物料排空,不要让物料留在模孔内风干结块,结块堵孔会增加下次开机难度。设备降温后清理模盘、压轮表面残留物料,定期检查压轮、平模磨损程度,磨损严重及时更换配件。
平模挤压造粒机操作核心在于 “控水分、稳进料、勤观察”。作为主流有机肥设备,它门槛不高,但精细化操作才能稳定产出合格颗粒。把控好原料配比,做好出料环节动态调整,配合定期维护,就能减少故障停机,提升整条有机肥生产线的生产效率。
 欢迎您来到郑州华强重工科技有限公司!


