

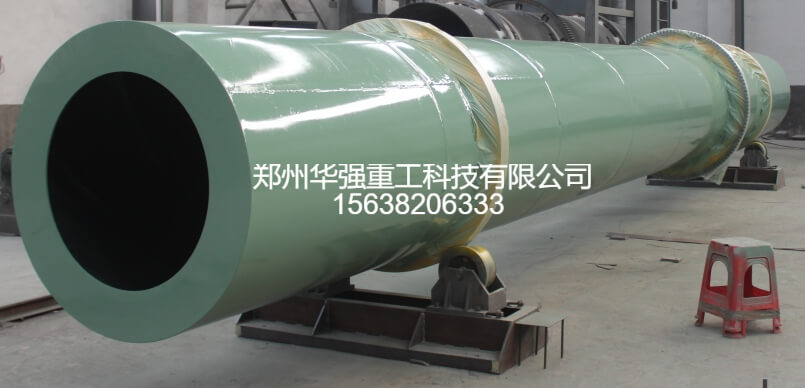
滚筒烘干机是成套有机肥生产线中不可或缺的有机肥设备,造粒后的有机肥颗粒含水率偏高,直接包装极易结块、发霉,缩短肥料保质期。滚筒烘干机通过热风与物料充分接触蒸发水分,将颗粒有机肥含水率稳定控制在行业标准范围。想要持续稳定出料品质,不能只依靠调高温度,需要综合调控原料状态、热风参数、筒体转速、进料速度等多项指标,全方位把控物料含水率与烘干效果。
生产前要做好原料预处理,这是稳定含水率的基础。圆盘造粒机产出的有机肥颗粒,入机含水率大多在 25%-35%,原料水分波动大,会直接造成烘干成品忽干忽湿。原料水分过高时,可提前进行预脱水,避免超出烘干机处理负荷;原料颗粒大小也要尽量均匀,大小颗粒混在一起,大颗粒内部水分难以蒸出,小颗粒容易被烘焦。华强重工滚筒烘干机内部配备扬料板,随着筒体旋转不断扬起、抛撒物料,增大物料和热风接触面积,保证烘干均匀,减少局部干湿不均现象。
生产运行阶段,四大参数协同调节,精准控制出料含水率。第一,热风温度控制,有机肥烘干适合低温烘干模式,不可盲目升温。热风温度过高,会破坏有机肥内有益微生物,有机质碳化,颗粒变脆粉尘增多;温度太低,水分蒸发不足,成品含水率超标。操作人员根据出料检测结果小幅调整热源,同时观察尾气温度,维持稳定热交换环境。第二,筒体变频转速,转速决定物料在筒内停留时间。物料偏湿时,降低滚筒转速,延长烘干停留时间;原料含水率偏低,则适当提速,提升产能。第三,进料量控制,保持连续均匀送料,忽多忽少会造成筒内料层厚度波动,烘干效果不稳定。进料量大,物料堆积厚,热交换不充分,水分降不下来;进料过少,物料受热过度,颗粒破碎增多。第四,引风风量调节,及时把筒内水蒸气排出,防止水汽回流被物料二次吸附,造成返潮。
物料烘干完成后不能直接包装,配套冷却机快速降温,是保障含水率指标的关键一步。高温颗粒出料后内部水分会继续迁移,如果直接装袋,袋内积蓄热量,容易出现回潮结块。冷却之后再进行筛分,筛除破碎粉料,使用水分检测仪抽样检测,成品有机肥含水率一般控制在12%-14%,满足储存、销售要求。
日常维护直接影响长期烘干效果,作为核心有机肥设备,滚筒烘干机要定期检修扬料板。扬料板磨损变形,物料抛撒效果变差,烘干不均匀;筒壁粘附湿料结块,会减少筒体有效容积,降低换热效率,需要定期停机清理。检查热风管道、除尘密封,管道积灰会阻碍热风流通,热量损耗变大,烘干能耗上升。同时校准温度、湿度检测仪表,保证监测数据真实,避免参数误判。
实际生产经常遇到烘干缺陷:成品水分偏高、干湿不均、颗粒易碎。水分超标,优先降低进料量或减慢筒体转速,小幅提升热风温度;颗粒干湿差异大,多是扬料板损坏或者进料颗粒大小悬殊;颗粒发脆粉尘多,说明温度过高或停留时间过长,需要降低热风温度。
在整套有机肥生产线中,滚筒烘干机的含水率管控是决定成品品质的关键工序。依靠科学参数调节,配合定期维护保养,可稳定烘干效果,减少肥料结块霉变,降低生产损耗。华强重工有机肥设备可根据养殖场产能定制滚筒烘干机,配套完整工艺方案,帮助客户稳定有机肥生产,提升成品肥料市场竞争力。
 欢迎您来到郑州华强重工科技有限公司!


